
Kumaş Hataları Rehberi: En Sık Görülen 30 Hata, Nedenleri ve Tespiti


Kumaş hatalarının çoğu makinede doğar; maliyeti ise kesim masasında ya da müşterinin deposunda ödenir. Bu rehber, dokuma ve örme üretiminde en sık görülen 30 hatayı altı grupta topluyor: her biri için hatanın nasıl göründüğünü, hangi aşamadan geldiğini ve kontrol hattında neden gözden kaçabildiğini anlatıyoruz. Terimler sektörde yerleşik Türkçe adlarıyla ve yanında İngilizce karşılığıyla verildi; farklı tesisler aynı hataya farklı ad verebilir.
Yazının sonunda hataların nasıl kaydedildiğini (hangi topta, hangi konumda, hangi türde) ve 4-Puan sisteminde nasıl puanlandığını özetleyen iki kısa bölüm ile sık sorulan sorular var.
1. Çözgü ve atkı kaynaklı dokuma hataları
Dokuma kumaşta hataların büyük bölümü iki iplik sisteminden birinin kopması, atlaması ya da yanlış beslenmesiyle oluşur. Kural basittir: kumaş boyunca uzanan hatalar genellikle çözgüden, en boyunca uzananlar atkıdan gelir.
1. Çözgü kopuğu (broken end)
Bir çözgü ipliğinin kopması sonucu kumaş boyunca ince, düz bir çizgi ya da boşluk oluşur. Kaynağı iplik mukavemeti, gerginlik ayarı ya da kötü bağlanmış düğümdür. Çözgü yönünde uzun mesafe sürebildiği için erken fark edilmesi topun büyük bölümünü kurtarır; gözle kontrolde ise ince ve düz olduğu için hız arttıkça zemine karışır.
2. Atkı kopuğu / eksik atkı (broken pick / missing pick)
Bir atkı ipliğinin kopması ya da hiç atılmaması, en boyunca ince ve açık bir çizgi bırakır. Genellikle atkı besleme ya da atkı taşıma sisteminden kaynaklanır. Tek başına küçük görünür; ancak aynı topta tekrar ediyorsa dokuma makinesinde sistematik bir sorun olduğunun işaretidir.
3. Kalın atkı (thick pick)
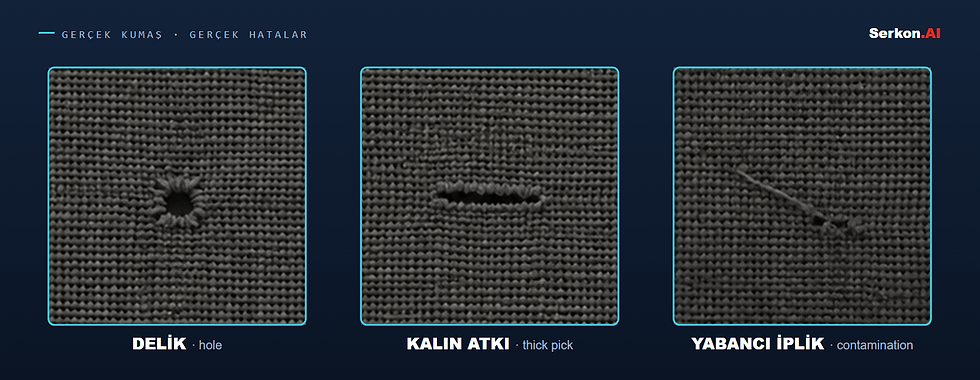
Kumaşa normalden kalın bir atkı ipliği girmesi, en boyunca belirgin ve kabarık bir çizgi yaratır. Kaynağı iplik partisi karışması ya da çift iplik beslemedir. Boya sonrası daha da belirginleşir, çünkü kalın yer boyayı farklı alır. Kontrol hattında en sık kaydedilen dokuma hatalarından biridir.
4. Atkı atlaması / atlak (float)
Bir ya da birkaç atkı ipliğinin çözgü üzerinden bağlantı yapmadan atlamasıdır; yüzeyde gevşek ve parlak bir iplik parçası görünür. Örgü hatası ya da kopan çözgünün geç fark edilmesinden kaynaklanır. Kesimde ve dikişte çekilerek delik açabildiği için puanlamada ağır değerlendirilir.
5. Çift atkı (double pick)
Aynı geçide iki atkının atılması, en boyunca yoğun ve kalın bir çizgi bırakır. Atkı sayacı ya da duruş sonrası yeniden başlatma ayarından kaynaklanır. Görünüşte kalın atkıyla karışır; ikisi ayrı tür olarak kaydedildiğinde raporda makine bazlı kök neden analizi mümkün olur.
2. Dokuma makinesi ve ayar hataları
Bu gruptaki hatalar iplikten değil, makinenin ayarından ya da duruş-kalkışından gelir. Çoğu kumaşın tamamı boyunca değil, belirli aralıklarla tekrar eder; bu yüzden konum kaydı kök nedeni bulmanın anahtarıdır.
6. Duruş izi (stop mark)
Dokuma makinesinin durup yeniden kalkması sırasında atkı sıklığının bozulmasıyla en boyunca seyrek ya da sık bir bant oluşur. Her duruşta oluşabildiği için sıklığı, makinenin duruş sayısını da anlatır. Açık renkli düz zeminlerde ışık altında belirgindir; desenli kumaşta kolayca gözden kaçar.
7. Tarak izi (reed mark)
Tarak dişlerinin aşınması ya da yanlış tarak numarası, kumaş boyunca düzenli aralıklı ince çizgiler bırakır. Çözgü yönünde tüm top boyunca sürer. Zemine paralel ve düzenli olduğu için gözle "desenin parçası" gibi algılanıp atlanabilir.
8. Çözgü bandı (warp streak)
Farklı parti ya da farklı bükümde çözgü ipliklerinin karışması, kumaş boyunca bant şeklinde ton ya da parlaklık farkı yaratır. Kaynağı çözgü hazırlıktır; boyadan sonra belirginleşir. Yüzey kontrolüyle renk kontrolünün kesiştiği tipik hatadır.
9. Desen / armür hatası (pattern defect)
Armür ya da jakar sistemindeki arıza, örgü raporunun bir bölümünün yanlış bağlanmasına yol açar; çözgü iplikleri yüzeyde serbest kalır ya da desen kayar. Desenli kumaşta gözle fark edilmesi en zor hatalardan biridir, çünkü hata desenin içinde saklanır.
10. Bozuk kenar (bad selvedge)
Kumaş kenarının kopuk, kıvrık, gergin ya da gevşek olmasıdır. Kenar ipliği gerginliği, kenar örgüsü ya da taşıma sisteminden kaynaklanır. Kesim payında kaldığı için çoğu zaman puanlanmaz; ancak ram iğnelerinde tutunma sorunu yaratır ve en ölçümünü bozar.
3. Örme hataları
Örme kumaşta hatalar çoğunlukla iğneden, iplik beslemeden ve makine temizliğinden gelir. Süprem, interlok ve ribana gibi yapılarda aynı hata farklı görünebilir; ortak nokta, hataların çoğunun kumaş boyunca dikey çizgi olarak sürmesidir.
11. İlmek kaçığı / may kaçığı (drop stitch / ladder)
Bir ilmeğin tutulmaması sonucu ilmeklerin art arda çözülmesiyle dikey bir merdiven oluşur. İplik kopması, iğne hasarı ya da iplik gerginliği kaynaklıdır. Kumaş gerdirildiğinde büyür; kontrol hattında gerginlik ayarı yanlışsa ya abartılı görünür ya da kapanıp gözden kaçar.
12. İğne izi (needle line)
Hasarlı ya da farklı ayarlı bir iğnenin oluşturduğu ilmekler, kumaş boyunca ince dikey çizgi olarak görünür. Kaynağı tek bir iğne olduğu için hata bütün top boyunca aynı konumda tekrar eder. Kayıttaki konum bilgisi, hangi iğnenin değişmesi gerektiğini doğrudan söyler.
13. İğne kırığı deliği (broken needle)
Kırık iğnenin bulunduğu sırada ilmek oluşmaz; kumaş boyunca küçük deliklerden oluşan bir çizgi görülür. Örme dairesinin en sık kayıt altına alınan hatalarından biridir. Küçük ve düzenli olduğu için gözle kontrolde özellikle koyu zeminde gözden kaçar.
14. Askı hatası (tuck defect)
Eski ilmeğin iğneden düşürülememesi ya da ipliğin yeni ilmek yerine askı olarak tutulması, yüzeyde küçük düğüm benzeri kabarıklıklar ya da yerel kalınlaşma yaratır. Kam ayarı ve iğne dili hasarı başlıca nedenlerdir.
15. Enine çizgi (barré)
Farklı iplik partisi, farklı büküm ya da besleme gerginliği farkı, kumaş eni boyunca periyodik ton ve doku çizgileri bırakır. Hem örmede hem dokumada görülür; boyadan sonra belirginleşir. Parça kesip ışık kabininde bakmakla değil, top boyunca sürekli bakıldığında fark edilir; bu yüzden yüzey ve renk kontrolünün aynı hatta yapıldığı tesislerde daha erken ortaya çıkar.

4. İplik kaynaklı hatalar
Bu hatalar dokuma ya da örme makinesinden değil iplikten gelir; dolayısıyla aynı iplik partisinin gittiği her makinede tekrar eder. Kayıttaki "tür" bilgisi, sorunun iplik tedarikçisine mi makineye mi ait olduğunu ayırt eder.
16. Kalın-ince yer (slub / thin place)
İpliğin bir bölümünün normalden kalın ya da ince olması, kumaşta kısa ve düzensiz kabarıklık ya da çukur bırakır. Eğirme kaynaklıdır. Flamlı iplik gibi kasıtlı efektlerle karıştırılmamalıdır; kumaş stili sisteme tanımlı olduğunda kalın yerin desen mi hata mı olduğu doğru değerlendirilir.
17. Düğüm (knot)
İplik kopuşlarının bağlanmasından kalan düğüm, kumaş yüzeyinde nokta gibi görünür. Hazır giyimde iğne kırmasına ve yüzeyde belirgin izlere yol açar. Küçük olduğu için sayısı çoğu zaman tahmin edilir; oysa doğru puanlama için sayılması gerekir.
18. Uçuntu (fly / lint)
Ortamdaki elyaf uçuntularının ipliğe ya da kumaşa dokunması, yüzeyde farklı renkte ince lif kümeleri bırakır. Özellikle koyu kumaşta açık renkli uçuntu belirgindir. Kaynağı makine değil ortam temizliğidir; sıklığı, dairenin havalandırma ve temizlik düzenini anlatır.
19. Yabancı elyaf / yabancı iplik (contamination)
Polipropilen, saç, farklı renkte pamuk gibi yabancı maddelerin ipliğe karışmasıdır. Boyada renk almadığı için çoğu zaman terbiye sonrası ortaya çıkar. Ham kontrolde gözden kaçması en olası, mamul kontrolde ise en pahalı hatalardan biridir.
20. Atkı ilmeği / boncuk (snarl)
Fazla bükümlü atkı ipliğinin kendi üzerine kıvrılarak küçük ilmek ya da boncuk oluşturmasıdır. İplik bükümü ve atkı frenleme ayarından kaynaklanır. Yüzeyde kabarık ve parlak noktalar olarak görünür; kalın atkı ile aynı tür altında kaydedilmemesi gerekir, çünkü kök nedenleri farklıdır.
5. Boya ve terbiye hataları
Ham kumaşta olmayan bu hatalar boyahane ve terbiye hattında doğar. Yüzey hatalarından farkı, çoğunun "renk" başlığında olması ve ışık koşuluna göre farklı görünmesidir; bu yüzden standart ışık (D65) ve ölçülebilir renk farkı (ΔE) referans alınır.
21. Abraj (uneven dyeing)
Boyanın kumaşa düzgün dağılmaması sonucu bulut, dalga ya da bant şeklinde ton düzensizliğidir. Ön terbiye eksikliği, sıcaklık ve banyo dolaşımı kaynaklıdır. Gözle kontrolde en çok tartışılan hatadır, çünkü algı kişiye ve ışığa göre değişir; ölçülebilir renk farkı bu tartışmayı bitirir.
22. Kanat farkı (shade variation across the width)
Kumaşın sol, orta ve sağ bölgeleri arasındaki ton farkıdır. Ram ve boya makinelerinde en boyunca sıcaklık ya da basınç farkından kaynaklanır. Konfeksiyonda aynı ürünün iki parçası farklı kenarlardan kesildiğinde ortaya çıkar; bu yüzden en boyunca üç noktadan (sol, orta, sağ) ölçüm gerekir.
23. Ton farkı (shade variation, roll to roll)
Aynı partinin topları arasındaki ya da tek top içinde baştan sona oluşan renk kaymasıdır. Boya reçetesi, parti karışması ya da kurutma koşullarından kaynaklanır. Tek topa bakan operatör bunu göremez; toplar ΔE referansıyla lotlandığında fark görünür hâle gelir.
24. Leke (stain)
Yağ, pas, kir ya da boya lekesi; makine yağlaması, taşıma ve depolama kaynaklıdır. Boyutuna göre 4-Puan sisteminde ağır puan alır. Kaynağı bulmak için konum kaydı kritiktir: hep aynı kenarda tekrar eden yağ lekesi, hattaki belirli bir silindiri işaret eder.
25. Ezik izi / kırışık (crease mark)
Terbiye makinelerinde kumaşın katlanarak ya da sıkışarak geçmesi sonucu kalıcı çizgi ya da parlak iz oluşur. Islak işlemlerde ve sanforda görülür. Tek başına küçük görünse de tüm top boyunca sürebilir ve kesimde parça kaybı yaratır.
6. Yüzey ve boyutsal hatalar
Son grup, kumaşın fiziksel bütünlüğü ve ölçüleriyle ilgilidir. Bu hataların bir kısmı gözle kolay görülür; asıl zorluk, doğru kaydedilmeleri ve ölçülerinin tutarlı alınmasıdır.
26. Delik (hole)
Bir ya da birden fazla ipliğin kopmasıyla oluşan açıklıktır; örmede iğne hasarı, dokumada mekanik zorlanma, terbiyede kimyasal hasar kaynaklı olabilir. En ağır puanlanan hatadır: 4-Puan sisteminde boyutu ne olursa olsun genellikle 4 puan alır.
27. Yırtık / kesik (tear / cut)
Kumaşın mekanik olarak yırtılması ya da kesilmesidir; taşıma, bıçak ve gergi kaynaklıdır. Genellikle kenardan başlar. Konumu kaydedilirse kesim planında o bölge atlanır; kaydedilmezse parça bazında fire olarak geri döner.
28. Atkı çarpıklığı ve atkı yayı (skew / bow)
Atkı ipliklerinin çözgüye dik olmayıp açılı (çarpık) ya da kavisli (yay) durmasıdır. Ram ve kurutma gerginliklerinden kaynaklanır. Kesim ve dikişte desen kaymasına yol açar; en boyunca ölçüm gerektirir, gözle tahmin edilmesi güvenilir değildir.
29. En sapması (width variation)
Kumaş eninin sipariş değerinden ya da top boyunca kendi içinde farklı olmasıdır. Ram ayarı ve çekme kaynaklıdır. Doğrudan bir yüzey hatası değildir; ancak kesim planını ve puanlama alanını etkiler. Bu yüzden kontrol hattında en ve metraj otomatik doğrulanır.
30. Tüylenme / hav (fuzz / pilling)
Yüzeydeki liflerin kalkması ya da topaklanmasıdır; iplik yapısı, terbiye ve sürtünme kaynaklıdır. Kısa elyaflı ipliklerde ve fırça-zımpara işlemlerinde artar. Puanlamada nadiren yer alır, ama alıcı itirazlarının sık nedenlerinden biridir.
Hatayı görmek yetmez: hangi top, hangi konum, hangi tür
Otuz hatanın ortak noktası şudur: kendilerini raporlamazlar. Manuel kontrolde bir hata fark edilir, ancak çoğu zaman sistematik olarak kaydedilmez; alıcı itirazı geldiğinde "o hata gerçekten var mıydı?" sorusu hafızaya kalır. Kayıt için üç bilgi gerekir: hangi topta, hangi konumda, hangi türde. Sürecin tamamını şu yazıda anlattık: Kumaş Kalite Kontrol Süreci Hangi Aşamalardan Oluşur?
Serkon.AI Q2 kumaşı top boyunca sürekli tarar, 30'dan fazla hata türünü gerçek zamanlı tespit eder ve tespit edilen her hatayı top, konum ve tür bilgisiyle kaydeder; top bittiğinde hata haritası ve rapor hazırdır, ERP'nize aktarılır ya da entegre edilir. Renk hataları (abraj, kanat farkı, ton farkı) ise aynı hatta Colortron ile ölçülür: D65 standart ışık altında, ΔE 0,05'e kadar tekrarlanabilir hassasiyetle, top boyunca sürekli. Kayıt kişiye bağlı değildir: aynı hatayı operatörden ve çalışma saatinden bağımsız olarak aynı şekilde işaretler. Ayrıntı: Kumaş Kalitesi Bir Bütündür — renk kontrolü yazımız ve Yapay Zekâ ile Kumaş Kontrolü: En Çok Sorulan 16 Soru.
Hatalar kendilerini raporlamaz; kayıt yoksa hata, hatırlanan bir şey olarak kalır.
Hatadan puana: 4-Puan sisteminde ne olur?
Kaydedilen her hata boyutuna göre 1–4 puan alır; toplam, belirli bir alan birimine (çoğunlukla 100 yarda²) oranlanır ve top, alıcının eşiğine göre geçer ya da kalır. Eşik genellikle 100 yd² başına yaklaşık 20 puan civarındadır ve alıcıya göre değişir. Delik gibi hatalar boyutu ne olursa olsun en yüksek puanı alır. Puanlamanın doğru olması için hata sayımı kadar en ve metrajın da doğru ölçülmesi gerekir; bu konuyu makine seçimi yazımızın 4. sorusunda ele aldık: Kumaş Kontrol Makinesi Seçerken Sorulacak 10 Soru.
Hangi hata sizin hattınızda en çok tekrar ediyor?
Bu rehberdeki otuz hatanın hepsi her tesiste aynı sıklıkta görülmez; her kumaş tipinin ve her hattın kendi hata imzası vardır. Bu imzayı tahminle değil kayıtla öğrenmek, hem kök neden analizini hem de alıcıyla konuşmayı değiştirir.
Kendi kumaşınızda hangi hataların nasıl tespit edildiğini birlikte görelim.
Kısa SSS
En sık görülen kumaş hataları hangileridir?
Dokumada kalın atkı, atkı ve çözgü kopuğu, duruş izi; örmede ilmek kaçığı, iğne izi ve iğne kırığı deliği; terbiyede abraj, kanat farkı ve leke; her kumaş tipinde ise delik ve yabancı elyaf en sık kaydedilen hatalardır. Sıralama kumaş tipine ve hatta göre değişir.
Kumaş hataları nasıl puanlanır?
En yaygın yöntem 4-Puan sistemidir: her hata boyutuna göre 1–4 puan alır, toplam 100 yarda² gibi bir alan birimine oranlanır ve top, alıcının eşiğine göre geçer ya da kalır. Eşik alıcıya göre değişir; delik boyutundan bağımsız en yüksek puanı alır.
Renk hataları da yüzey hatası sayılır mı?
Sektörde ayrı ele alınır: abraj, kanat farkı ve ton farkı renk hatalarıdır; ışık koşuluna göre farklı göründükleri için D65 standart ışık ve ölçülebilir renk farkı (ΔE) ile değerlendirilir. Serkon.AI hattında yüzey hatalarını Q2 tespit eder, rengi Colortron ölçer.
Hataları kaydetmek neden bu kadar önemli?
Kayıt olmadan hata, hatırlanan bir şey olarak kalır: alıcı itirazında kanıt üretilemez, kök neden bulunamaz, aynı hata her vardiyada yeniden tartışılır. Top, konum ve tür bilgisiyle tutulan kayıt hem topun raporunu hem de makine bazlı analizi mümkün kılar.
Serkon.AI Q2 bu hataların hangilerini tespit eder?
Q2, 30'dan fazla hata türünü gerçek zamanlı tespit eder ve her birini top, konum ve tür bilgisiyle kaydeder. Hangi hataların sizin kumaşınızda nasıl tespit edildiğini görmenin en doğru yolu, kendi kumaşınız ve tipik hatalarınızla yapılan canlı demodur.


